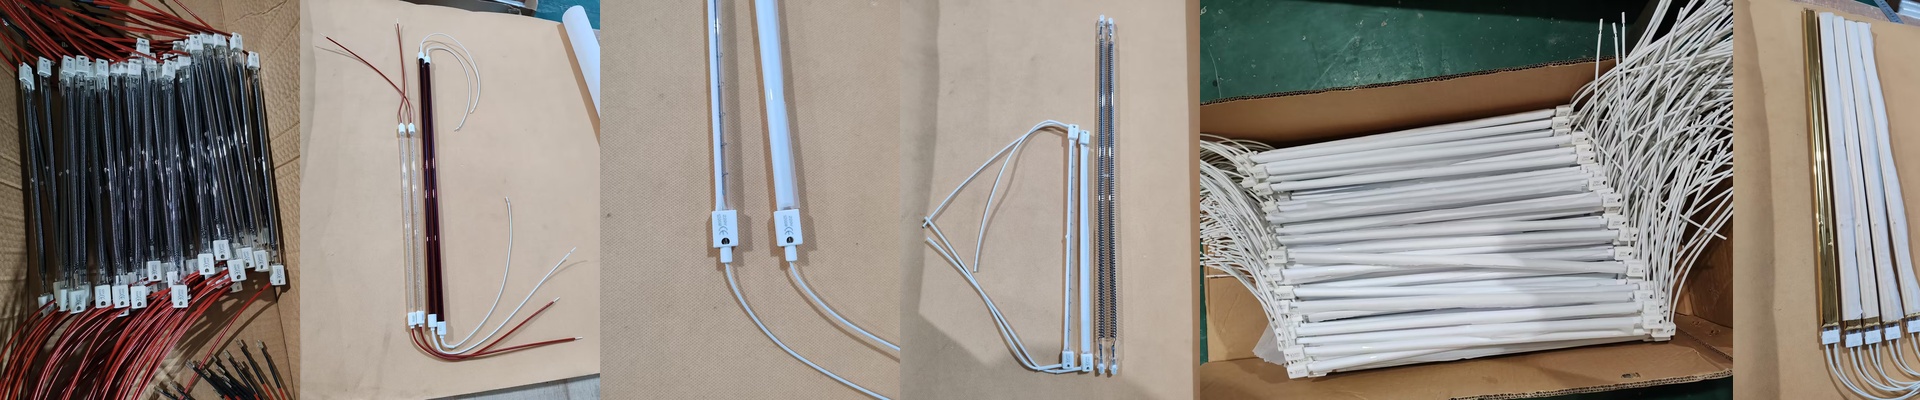
플라스틱 가공용 히팅 램프를 선택할 때, 와트수와 전압을 확인하는 것은 기본적인 절차입니다. 하지만 솔직히 말해서, 그건 전체의 절반에 불과합니다.
엔지니어들도 이런 실수를 자주 합니다. 사양서에 적힌 수치만 보고 제품을 구입하지만, 실제로 사용해보면 성능이 전혀 다르다는 것을 깨닫게 됩니다. 진짜 문제는 온도 상승 곡선과 열이 튜브 전체에 고르게 분포하는 방식에 있습니다.
왜 ‘온도 상승 속도’가 중요한가?
동일한 와트수를 가진 두 개의 램프라도 실제 성능은 다를 수 있습니다. 목표 온도에 도달하는 속도가 중요합니다. 만약 필라멘트가 부하가 걸렸을 때 비정상적으로 반응한다면, 과열된 부분이 생기게 됩니다. PET 성형 과정에서 과열된 부분은 큰 문제가 됩니다. 결국 플라스틱이 타버리거나 벽면이 너무 얇아질 수 있습니다.
우리는 온도 상승 속도에 많은 신경을 씁니다. 목표는 플라스틱을 가능한 빨리 유리 전이 온도까지 데우는 것이지만, 너무 빨리 데우는 것은 피해야 합니다. 이는 매우 섬세한 균형을 요구합니다.
균일성 문제
저가형 튜브의 경우, 열이 중앙에 집중되고 양쪽 끝에서는 열이 줄어드는 경향이 있습니다. 그러면 플라스틱이 고르게 가열되지 않습니다. 이 문제를 해결하기 위해 우리는 특정한 석영 조성과 필라멘트의 감금 방식을 조절합니다.
일관된 열 분포가 필요합니다. 작업물의 가장자리도 중앙과 같은 에너지를 받아야 합니다. 예상치 못한 상황이 발생해서는 안 됩니다.
타협점 (솔직한 현실)
높은 밀도의 가열 방식은 처리 속도를 높이는 데 유리합니다. 하지만 단점도 있습니다. 더 많은 전력을 짧은 튜브에 넣으면 석영 유리에 큰 열 스트레스가 가해집니다. 충분한 공기 흐름이 없다면, 필라멘트가 일찍 손상될 수 있습니다.
따라서 전력 밀도와 기계의 냉각 능력을 잘 조절해야 합니다. 그렇지 않으면 장비의 수명이 단축됩니다.
확신이 서지 않는다면, 비교 테스트를 해보세요. 우리의 온도 곡선과 현재 사용 중인 제품의 온도 곡선을 비교해보세요. 데이터가 바로 답을 알려줄 것입니다. 어디서 에너지가 낭비되거나 원치 않는 결과가 발생하는지 알 수 있습니다.