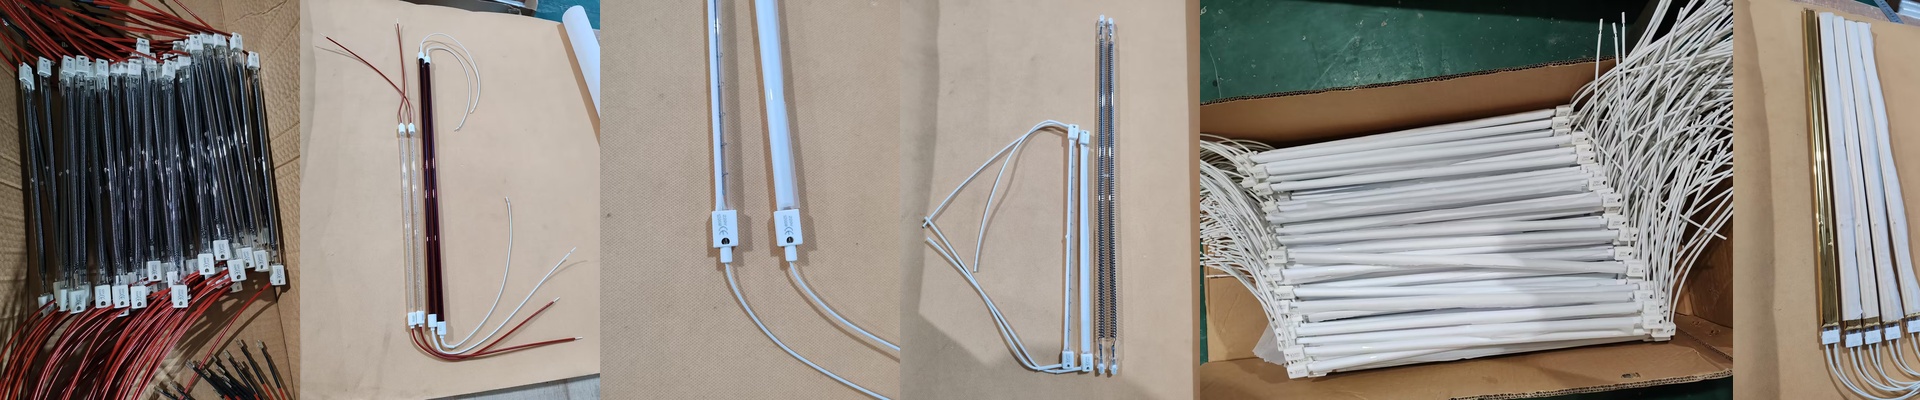
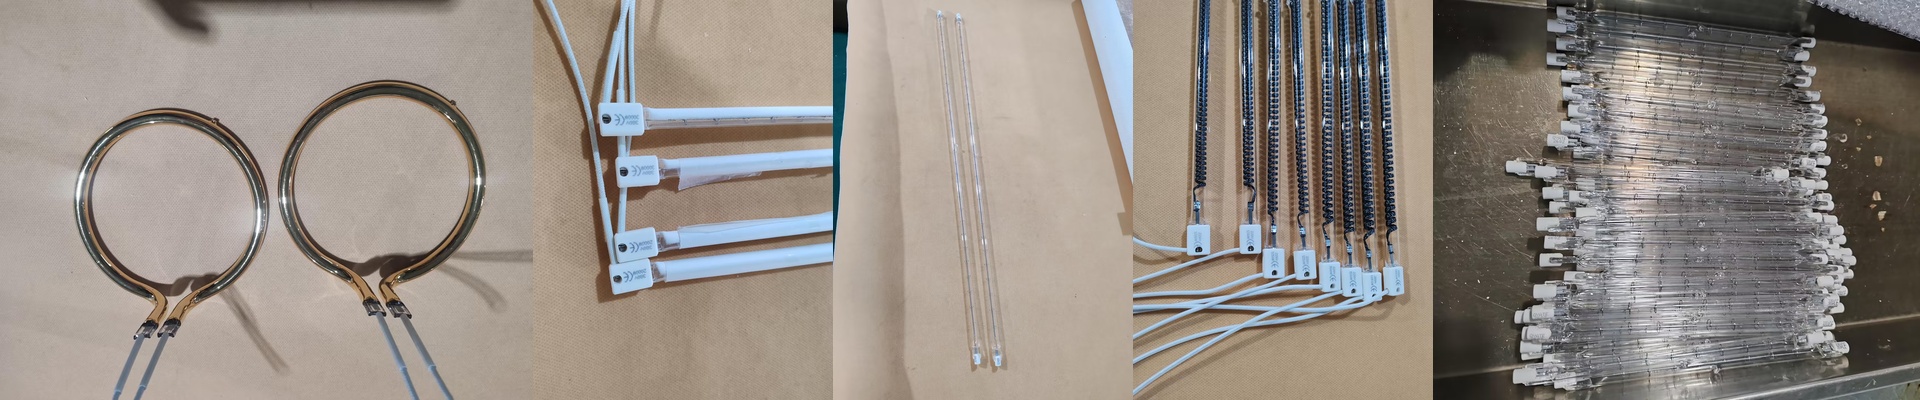
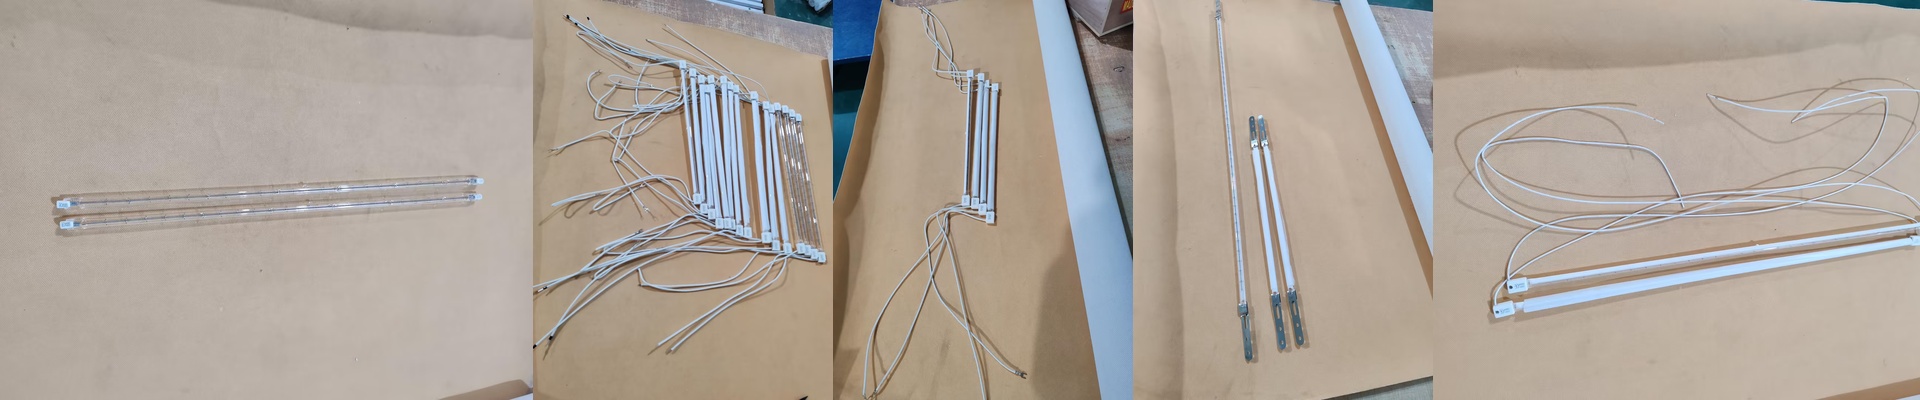
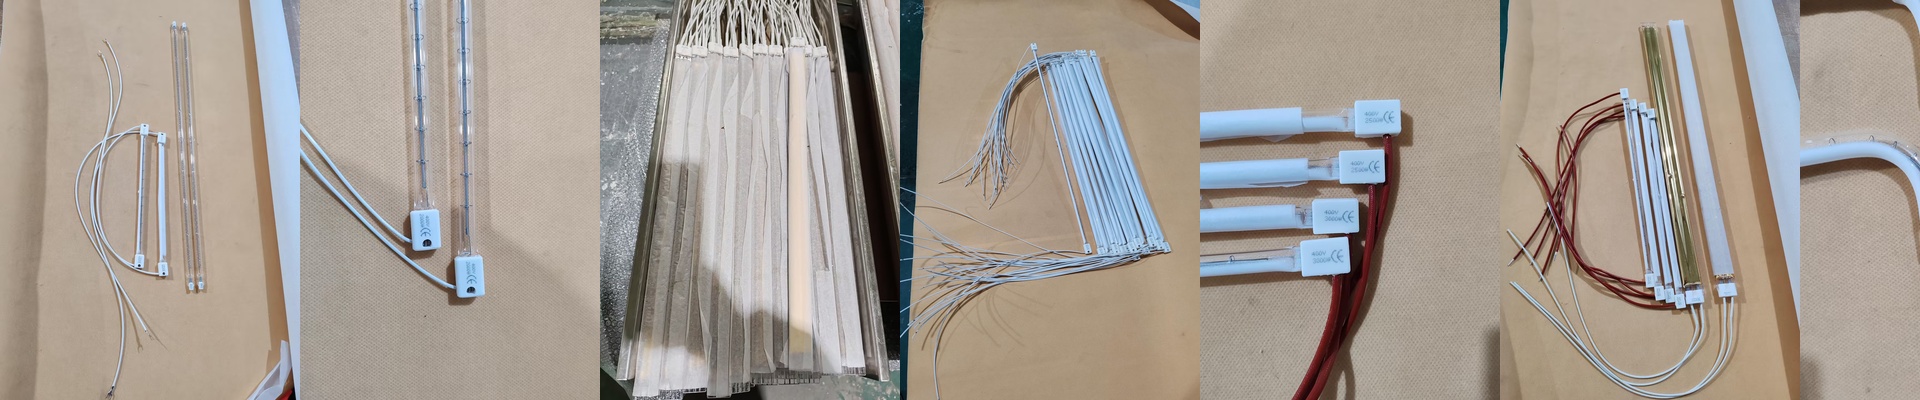
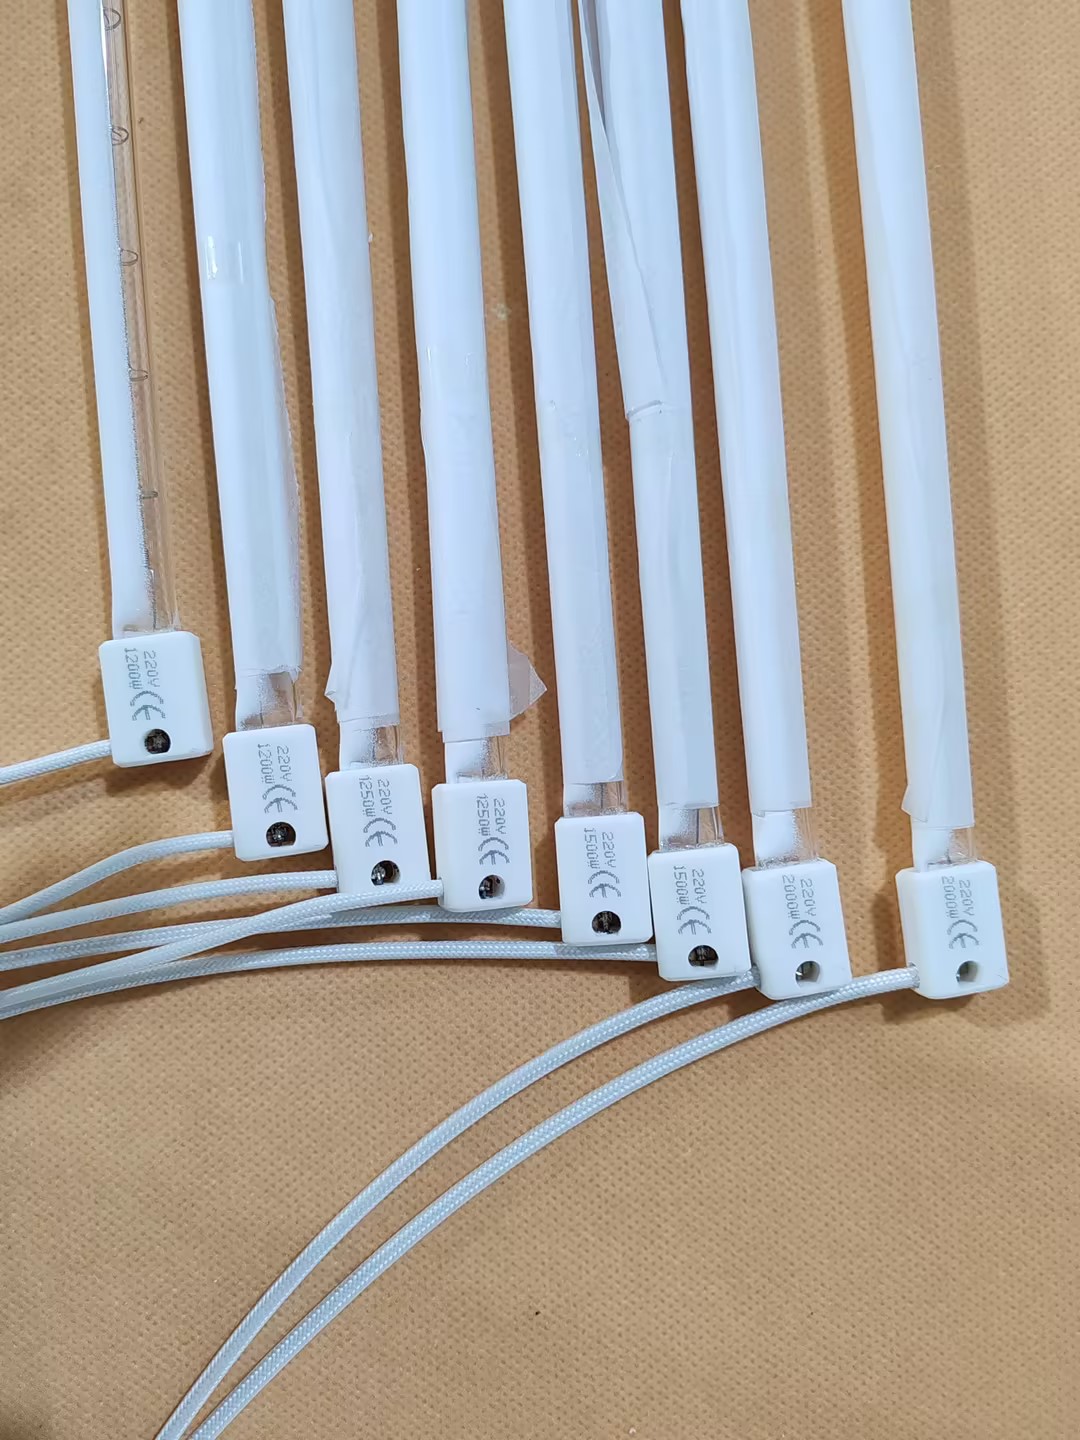
Jak skutecznie używać lamp grzewczych do formowania butelek z tworzywa PET: prawda o lampach kwarcowych Jeśli korzystasz z maszyn do formowania butelek z tworzywa PET, doskonale znasz te trudności. Potrzebujesz, aby plastikowe formački szybko osiągnęły odpowiednią temperaturę – temperaturę przejścia skupienia. Ale jeśli użyjesz zbyt dużego natężenia ciepła, zewnętrzna strona formaček zostanie spalona, zanim wewnętrzna część się nagrzeje. Dlatego stworzyliśmy te lampy na żarniku wolframowym. Wykorzystują one krótkofalowe promieniowanie podczerwone, co oznacza, że ciepło przenika prosto przez plastik. Dzięki temu usunięcie ciepła odbywa się szybko i równomiernie, bez uszkodzenia materiału. Porozmawiajmy o mocy. W zależności od ustawień Twojej maszyny, oferujemy różne wartości mocy i napięcia. Jeśli masz duży układ grzewczy, lepszym wyborem będą opcje o wysokim napięciu. Dzięki temu prąd będzie stały w całej długości rurek, więc unikniesz problemów z spadkiem napięcia. Ale musisz dokładnie dostosować moc lampy. Jeśli będzie za duża, żarnik zostanie zniszczony zbyt szybko. Jeśli za mała, formački nie nagrzeją się wystarczająco. Wtedy butelki będą miały nierównawe ścianki. Nikt tego nie chce. „Sekret” wewnątrz lampy Używamy kwarcu o wysokiej czystości, ponieważ lampy te przechodzą intensywny cykl ogrzewania i chłodzenia. To duża obciążenie dla szyby lampy. Wewnątrz lampy gaz halogenowy pomaga w utrzymaniu żarnika na właściwym miejscu. Dzięki temu żarnik pozostaje w centrum, a sama lampa może służyć przez dłuższy czas. Ponadto lampy te są wyposażone w standardowe elementy montażowe, takie jak R7 czy SK15. Można je po prostu zamontować w istniejących gniazdach. Bez żadnych modyfikacji, bez problemów. Ostrzeżenie Lampy te wytwarzają ogromną ilość ciepła w małej przestrzeni. To świetne dla szybkości procesu formowania, ale może to uszkodzić elementy maszyny. Upewnij się, że wentylatory chłodzące faktycznie pełnią swoją funkcję. Jeśli ciepło pozostanie w obudowie, uszczelki kwarcowe mogą ulec uszkodzeniu. Dobrym nawykiem jest również sprawdzanie punktów kontaktu co 1000 godzin, aby uniknąć problemów z zwarciami.